Reaktif yangın söndürmeden kestirimci bakım yönetimine
Üretim sanayisinde en pahalı bakım, "arıza çıktıktan sonra yapılan" bakımdır. Ana hatta bulunan bir CNC işleme merkezinin veya abkant presin plansız durması; sadece tezgahın tamir masrafı değil, bekleyen montaj personeli, geciken sevkiyatlar ve müşteri cezaları anlamına gelir.
Piyasadaki standart bakım yazılımları ise sahadan kopuktur: operatörün makine başında form doldurmasını bekler, PLC veya titreşim sensörleriyle konuşamaz ve fabrikanın ERP yedek parça deposuyla entegre olamaz.
Makine bakım takip sistemi firması olarak Appsoni, donanım katmanından (sensör, PLC, ağ) yazılım katmanına (mobil bakım ekranları, MTBF/MTTR analitiği, ERP entegrasyonu) kadar uçtan uca mühendislik çözümü sunar.
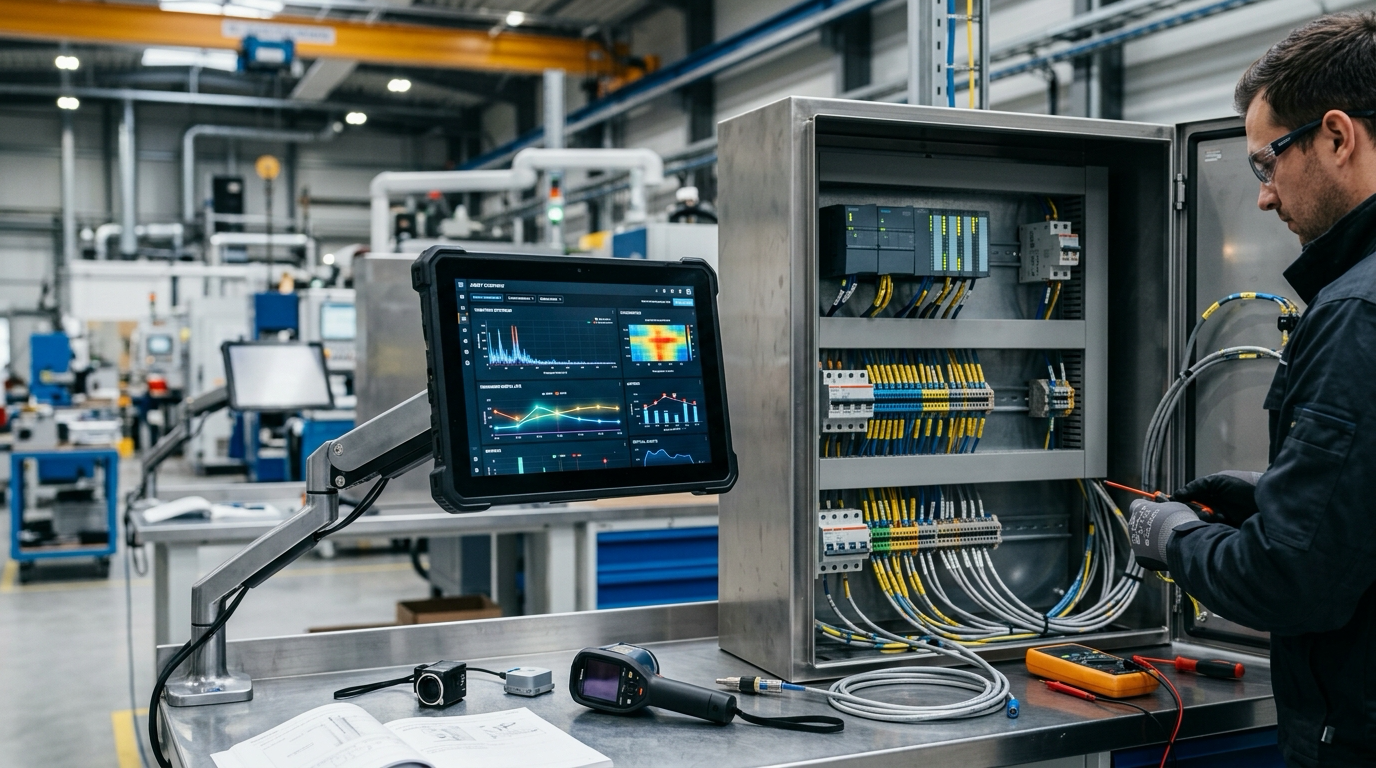
Bakım Altyapısı: Sensörden ERP'ye Uçtan Uca Mimari
Geliştirdiğimiz bakım yönetim sistemi (CMMS / Predictive Maintenance), üç temel katmandan oluşan güvenli bir veri omurgası üzerinde çalışır:
[Makineler, PLC'ler ve Titreşim Sensörleri]
       │ (Modbus RTU:19200 / Modbus TCP:502 / IO-Link: ifm AL1302)
       ▼
[Endüstriyel Edge Gateway (Advantech / Debian 12)]
       │ (MQTT TLS 1.3:1883 / REST JSON API)
       ▼
[Appsoni Bakım Çekirdek Servisi (PostgreSQL 16 + TimescaleDB)]
       ├─────────────────────────────────┐
       ▼                                 ▼
[Teknisyen Saha Tableti & Mobil UI]  [Kurumsal ERP Yedek Parça Entegrasyonu]
(Android IP67 / QR Kodla İş Emri)   (Logo / Mikro / SAP PM Modülü)
Kritik Bakım Veri Alanları ve Telemetri Şeması
| Veri Alanı |
Veri Tipi |
Örnek Parametre |
Operasyonel Tanım ve Açıklama |
makine_envanter_id |
UUID |
EQP-CNC-DMG-04 |
Makine demirbaş tekil anahtarı |
ekipman_kodu |
Varchar(32) |
CNC-MILL-500 |
Fiziksel ekipman ve hat kodu |
istasyon_id |
Varchar(24) |
ST-TALASLI-02 |
Üretim sahası lokasyon kodu |
bakim_is_emri_id |
Varchar(32) |
WO-MNT-2026-0518 |
Bakım iş emri tekil referans numarası |
bakim_turu_enum |
Enum |
PREDICTIVE_VIBRATION |
Arıza, Periyodik, Kestirimci veya Otonom Bakım |
ariza_bildirim_zamani |
Timestamp |
2026-10-17 01:20 |
Arıza butonuna veya sensör alarmına basılma anı |
mudahale_baslama_zamani |
Timestamp |
2026-10-17 01:28 |
Teknisyenin makine QR kodunu okuttuğu an |
tamamlanma_zamani |
Timestamp |
2026-10-17 02:05 |
Test parçasının basılıp işin kapatıldığı an |
durus_suresi_dk |
Integer |
45 |
Net üretim duruş süresi |
mtbf_saat |
Decimal(7,2) |
312.40 |
İki arıza arasındaki ortalama çalışma süresi |
mttr_dakika |
Decimal(6,2) |
38.50 |
Arızaya müdahale ve tamir ortalama süresi |
oee_kullanilabilirlik |
Decimal(5,2) |
91.80 |
Bakım kaynaklı makine emre amadelik oranı (%) |
titresim_rms_mms |
Decimal(5,2) |
4.85 |
Motor yatağı titreşim hızı (ISO 10816-3 eşiği) |
sicaklik_celsius |
Decimal(5,2) |
78.50 |
Rulman çalışma yüzey sıcaklığı (°C) |
akim_amper_tuketim |
Decimal(6,2) |
34.20 |
Ana fener mili motor anlık akım tüketimi |
calisma_saati_toplam |
Decimal(9,2) |
4820.50 |
PLC'den okunan toplam kümülatif motor saati |
periyodik_bakim_esigi |
Decimal(8,2) |
5000.00 |
Sonraki büyük bakım tetikleme eşik saati |
yedek_parca_id |
Varchar(64) |
PRT-RULMAN-6205-C3 |
Kullanılan yedek parça malzeme kart kodu |
yedek_parca_sarf_adet |
Integer |
2 |
Değiştirilen parça sarf miktarı |
teknisyen_sicil_no |
Varchar(20) |
MNT-TEK-09 |
Müdahaleyi yapan bakım teknisyeni sicili |
Kestirimci Bakım Algoritmaları ve Eşik İzleme
Fabrikanızdaki kritik makinelere taktığımız endüstriyel sensörler sürekli veri akışı üretir. Sistemimiz bu telemetriyi anlık eşik analizine tabi tutar:
- Titreşim Seviyesi İzleme (ISO 10816-3): Rulman titreşim hızı 2.8 mm/s RMS üzerine çıktığında "Uyarı (Warning)", 4.5 mm/s RMS aşıldığında "Kritik Alarm (Critical)" tetiklenir.
- Sıcaklık ve Termal Bozulma: Fener mili sıcaklığı ortam sıcaklığının 45°C üzerine çıktığında yağlama kanalı tıkanıklığı teşhisi koyulur.
- Akım Çekişi ve Mekanik Sürtünme: Kızak ve vidalı mil aşınmalarında motorun boşta çektiği akım %15'ten fazla arttığında sistem bakım ekibine mekanik ayar görevi açar.
Sensör eşik ihlalinde sistemin oluşturduğu otomatik JSON bakım iş emri yükü:
{
  "event_type": "PREDICTIVE_MAINTENANCE_TRIGGER",
  "timestamp": "2026-10-17T02:22:00.000Z",
  "makine_envanter_id": "EQP-CNC-DMG-04",
  "istasyon_id": "ST-TALASLI-02",
  "tetikleyen_sensor_id": "SNS-VIB-SPINDLE-01",
  "olculen_deger": 5.12,
  "esik_degeri": 4.50,
  "olcum_birimi": "mm/s RMS",
  "oncelik": "YUKSEK_ACIL",
  "otomatik_is_emri_id": "WO-MNT-2026-0518",
  "onerilen_aksiyon": "Fener mili ön rulman grubu titreşim analizi ve yağlama kontrolü"
}
Saha Bakım Süreci: QR Kod ve Tablet Ergonomisi
Saha teknisyenlerinin kağıt-kalem taşımaması için mobil akış en sade adımlarla tasarlanmıştır:
- Arıza Çağrısı ve Bildirim: Operatör tezgahındaki "Arıza Bildir" butonuna bastığında veya sistem kestirimci alarm ürettiğinde; vardiyadaki nöbetçi teknisyenin tabletine ve akıllı saatine anında bildirim düşer (SLA < 60 sn).
- Makine Başında QR Doğrulama: Teknisyen tezgahın yanına geldiğinde fiziksel QR kodu okutur. Bu adım, "müdahaleye başlama zamanını" doğrular ve sahte kayıtları önler.
- Dijital Kontrol Listeleri (SOP Checklists): İlgili makinenin bakım talimatı (yağ basıncı, filtre temizliği, tork kontrolü vb.) adım adım ekrana gelir. Teknisyen her adımı işaretleyip gerekiyorsa fotoğraf ekler.
- Yedek Parça Barkod Okutma: Kullanılan keçe, filtre veya rulman parçası doğrudan parça kutusundaki barkod okutularak iş emrine eklenir.
ERP Yedek Parça ve Satın Alma Entegrasyonu
- Logo ERP Entegrasyonu:
LG_XXX_ITEMS yedek parça kartları okunur. İş emri kapandığında Objects.dll ile "Sarf Fişi" kesilerek stok düşülür.
- Mikro ERP Entegrasyonu:
BAKIM_SERVIS_KARTLARI ve MALZEME_SARF_FISLERI tabloları güncellenir.
- Kritik Emniyet Stoku Uyarısı: Parça stok adedi emniyet seviyesinin (safety stock) altına düştüğünde ERP satın alma departmanına otomatik "Satın Alma Talep Fişi" iletilir.
Donanım ve Saha Standartları
- Endüstriyel Saha Tableti: Samsung Galaxy Tab Active4 Pro veya Zebra ET40 (IP68 su ve toz koruma, eldiven modu, S-Pen ile dijital imza, 1.5m düşme dayanımı).
- Akıllı Titreşim ve Sıcaklık Sensörleri: ifm electronic VVB001 veya Banner QM30VT (IO-Link arayüzü, M12 endüstriyel konektör).
- Edge Gateway: Advantech UNO-2271G fansız endüstriyel PC (DIN-ray montaj, çift Ethernet portu, Modbus ve OPC-UA köprüsü).
Rol Bazlı Onaylar ve Performans Metrikleri
- Bakım ve Onarım Müdürü: Aylık bakım bütçesini, planlı duruş takvimini, dış servis sözleşmelerini ve yedek parça sipariş onaylarını yönetir.
- Vardiya Bakım Teknisyeni: Sahada arızaya müdahale eder, bakım kontrol adımlarını tamamlar ve parça sarfiyatını kaydeder.
- Üretim Şefi: Bakımı tamamlanan makinenin test üretimini onaylar ve makineyi üretim planına geri açar.
Fabrikanızın makine parkurunu, kritik duruş risklerini ve bakım süreçlerini birlikte analiz edelim; işletmenize özel kestirimci bakım altyapısını planlayalım.